PLA, PETG, ASA, ABS: quale materiale per quale uso
Sono le quattro sigle che si incontrano per prime quando si chiede una stampa a filamento. Non esiste il materiale migliore: esiste quello adatto al posto in cui il pezzo dovrà stare e a ciò che dovrà sopportare.
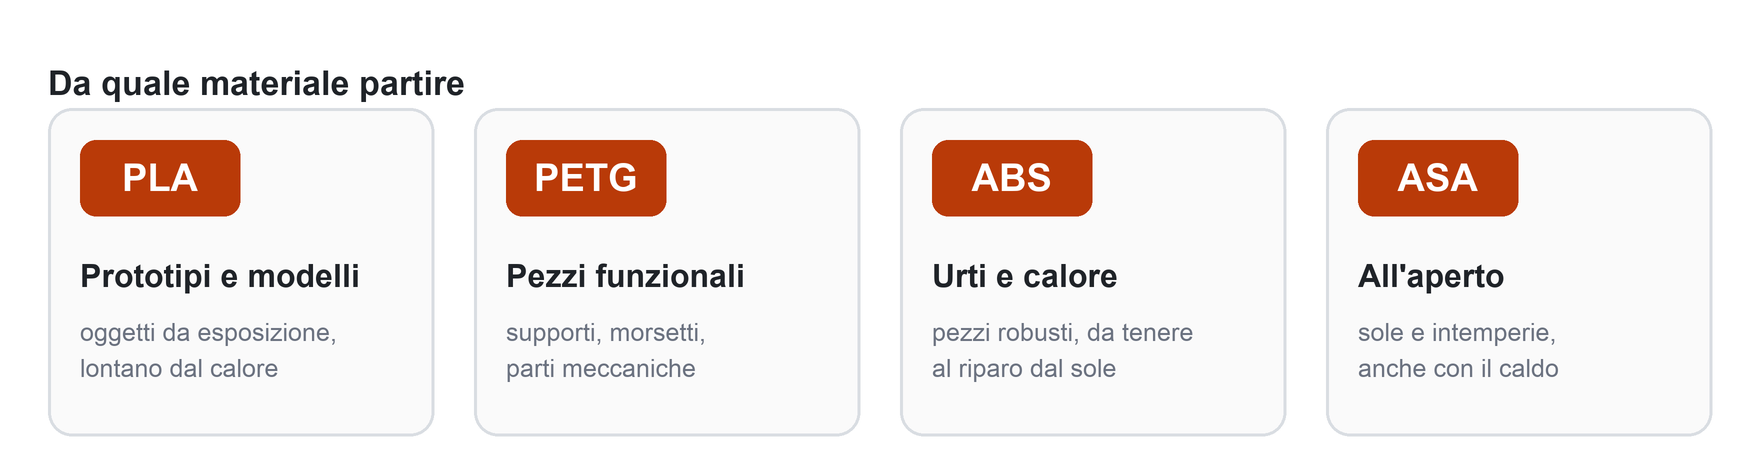
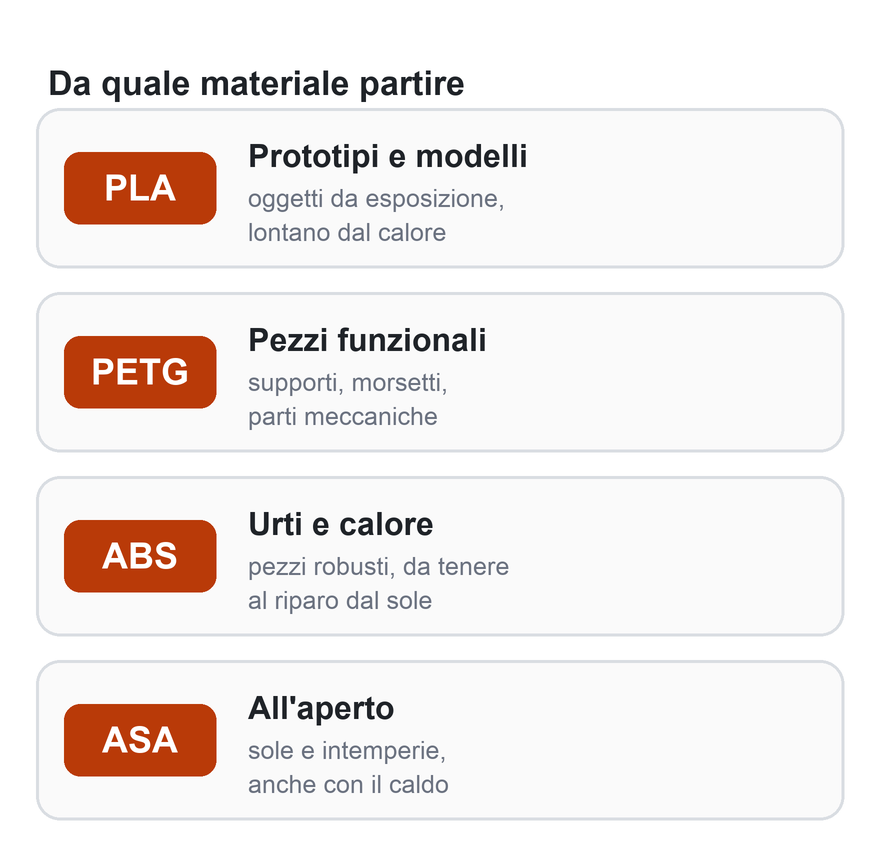
Davanti a un pezzo da stampare la domanda utile non è quale plastica sia la più resistente. È un'altra: il pezzo starà in casa o al sole? Vicino a una fonte di calore? Prenderà urti, o deve soprattutto essere bello da vedere? Le risposte portano quasi sempre a uno di quattro materiali.
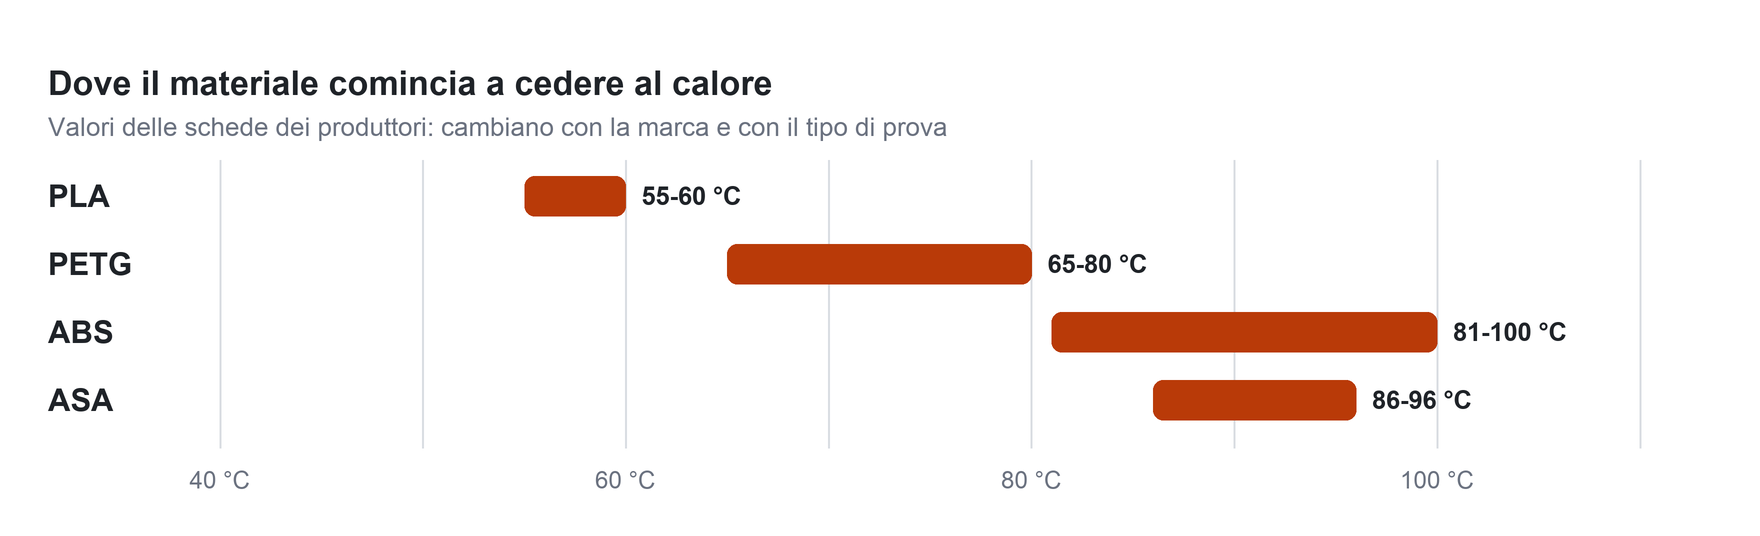
Per descriverli ci siamo basati sulle guide ai materiali di Polymaker, un produttore di filamenti, e sulle schede tecniche di altri due produttori, Fillamentum e colorFabb. I numeri cambiano da una marca all'altra: qui servono a mettere i materiali in ordine, non a garantire un valore.
PLA: prototipi, modelli, oggetti da vedere
Il PLA, acido polilattico, è una plastica ricavata da zuccheri di origine vegetale. Si stampa a temperature basse e si deforma poco durante la stampa, per questo è il materiale più semplice da lavorare ed esiste in moltissimi colori e finiture. È rigido, ma nella versione comune è fragile: sotto un urto tende a rompersi, non a piegarsi.
Il suo vero limite è il calore. Secondo il produttore il PLA si ammorbidisce sopra i 60 °C, come può succedere in un'auto al sole, e non è indicato per l'esterno. Va bene per prototipi, modelli, oggetti decorativi. Esistono versioni modificate, più resistenti agli urti, che ne allargano l'uso.
PETG: il materiale dei pezzi funzionali
Il PETG deriva dal PET, la plastica delle bottiglie dell'acqua, modificato con glicole per renderlo meno fragile. In stampa gli strati aderiscono bene tra loro e il pezzo si ritira poco raffreddandosi. Regge il calore un po' più del PLA e resiste a oli, acidi e alcali: è una scelta frequente per prototipi funzionali, supporti e parti meccaniche.
Ha i suoi difetti. In stampa tende a lasciare fili sottili e sbavature, che richiedono una regolazione attenta, e a differenza dell'ABS non si può lisciare con l'acetone. La resistenza agli urti, avverte il produttore, dipende molto dalla formula di ciascuna marca.
ABS: urti e calore, lontano dal sole
L'ABS è una plastica derivata dal petrolio, la stessa di molti oggetti di uso quotidiano. Resiste bene agli urti e sopporta temperature più alte di PLA e PETG, per cui si usa per pezzi meccanici, attrezzi, involucri per l'elettronica. Si può rifinire con vapori di acetone, che ne lisciano la superficie.
È però più difficile da stampare. Raffreddandosi si ritira e tende a imbarcarsi, quindi richiede un ambiente chiuso e caldo intorno al pezzo. Durante la stampa emette fumi e odore, e serve un locale aerato o un sistema di filtraggio. All'aperto non è consigliato: al sole ingiallisce.
ASA: quello che resta fuori
L'ASA è nato come alternativa all'ABS per l'esterno. Ha proprietà simili, ma mantiene colore e caratteristiche meccaniche anche dopo una lunga esposizione al sole. È il materiale di ciò che resta all'aperto: insegne, accessori da giardino, particolari esterni per veicoli. In stampa chiede le stesse attenzioni dell'ABS, ambiente chiuso e aerazione compresi.
| Materiale | Punto di forza | Punto debole | Cede al calore da |
|---|---|---|---|
| PLA | Facile da stampare, si deforma poco, molti colori e finiture | Fragile agli urti, teme il caldo, non adatto all'esterno | 55-60 °C |
| PETG | Buona adesione tra gli strati, resiste a oli, acidi e alcali, si deforma poco | In stampa tende a fare fili e sbavature; non si liscia con l'acetone | 65-80 °C |
| ABS | Resiste agli urti e al calore, si può lisciare con vapori di acetone | Si imbarca in stampa, emette fumi, al sole ingiallisce | 81-100 °C |
| ASA | Resiste al sole e alle intemperie, mantiene il colore | Si imbarca in stampa, emette fumi | 86-96 °C |
Che cosa dicono quei numeri
Le temperature della tabella vengono dalle schede tecniche, che non usano tutte la stessa prova: alcune indicano dove la plastica passa da rigida a gommosa, altre dove un provino sotto carico comincia a flettersi. Per questo sono intervalli, e per questo non vanno lette come temperature di lavoro: un pezzo che deve reggere uno sforzo tutto il giorno va tenuto ben al di sotto.
Il materiale non decide tutto. Lo stesso pezzo cambia molto secondo come è orientato sul piano e secondo l'altezza degli strati, le pareti e il riempimento.
Cosa stampiamo noi
Nel nostro laboratorio lavoriamo con tutti e quattro: il PLA in numerose finiture, tra cui lucida, opaca, effetto seta, marmo e metallico, poi PETG, ABS e ASA. Quando non bastano ci sono altri filamenti: PCTG, TPU flessibile, nylon e PET rinforzati con fibra di carbonio o di vetro. Non stampiamo pezzi di grandi dimensioni: facciamo prototipazione rapida e produzioni in serie. Diteci dove starà il pezzo e che cosa deve sopportare, e il materiale lo scegliamo insieme.
Fonti: Polymaker, guide ai materiali per la stampa 3D (pagine PLA, PETG, ABS, ASA); Fillamentum, schede tecniche PLA Extrafill, ABS Extrafill e ASA Extrafill; colorFabb, scheda tecnica PETG Economy. Gli intervalli di temperatura riuniscono i valori di queste fonti. Pagine consultate il 5 ottobre 2026.