Stampa 3D a resina: come funziona, cosa riesce bene e quali sono i suoi limiti
La resina dà pezzi lisci e dettagli che il filamento non raggiunge, ma richiede più lavoro dopo la stampa e non è adatta a tutto. Come funziona, per cosa conviene e quando è meglio un'altra strada.
Chi vede per la prima volta un pezzo stampato a resina fatica a credere che venga da una stampante 3D: la superficie è liscia, gli strati quasi non si vedono, i particolari sono nitidi anche quando sono minuscoli. È la tecnologia giusta quando contano il dettaglio e l'aspetto. Ha però regole sue, più lavoro manuale di quanto si immagini e limiti precisi, che è bene conoscere prima di ordinare un pezzo.
Come funziona
Al posto del filamento c'è una vasca di resina liquida che indurisce alla luce ultravioletta. Sotto la vasca, uno schermo lascia passare la luce solo dove il pezzo deve formarsi: ogni strato viene indurito tutto insieme, in pochi secondi, poi il piatto si alza di qualche centesimo di millimetro e si passa allo strato successivo. Il pezzo cresce appeso al piatto, a testa in giù, e a ogni strato deve staccarsi dalla pellicola che fa da fondo alla vasca. Spesso la si chiama stereolitografia, o SLA: in senso stretto il nome indica le macchine che usano un laser, ma il principio è lo stesso.
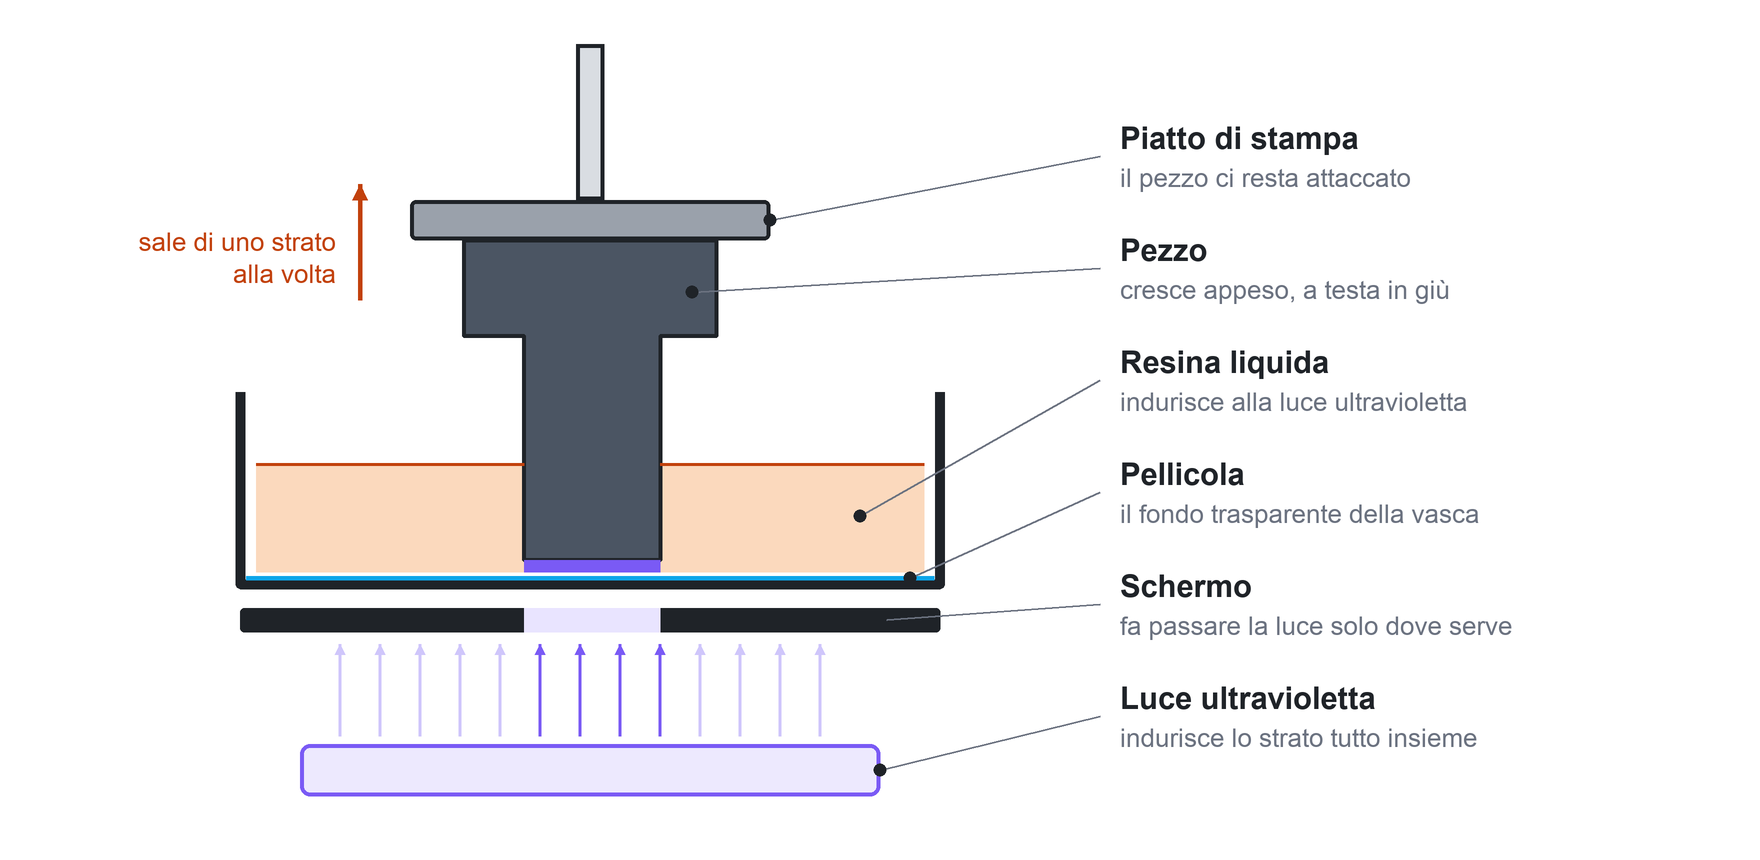
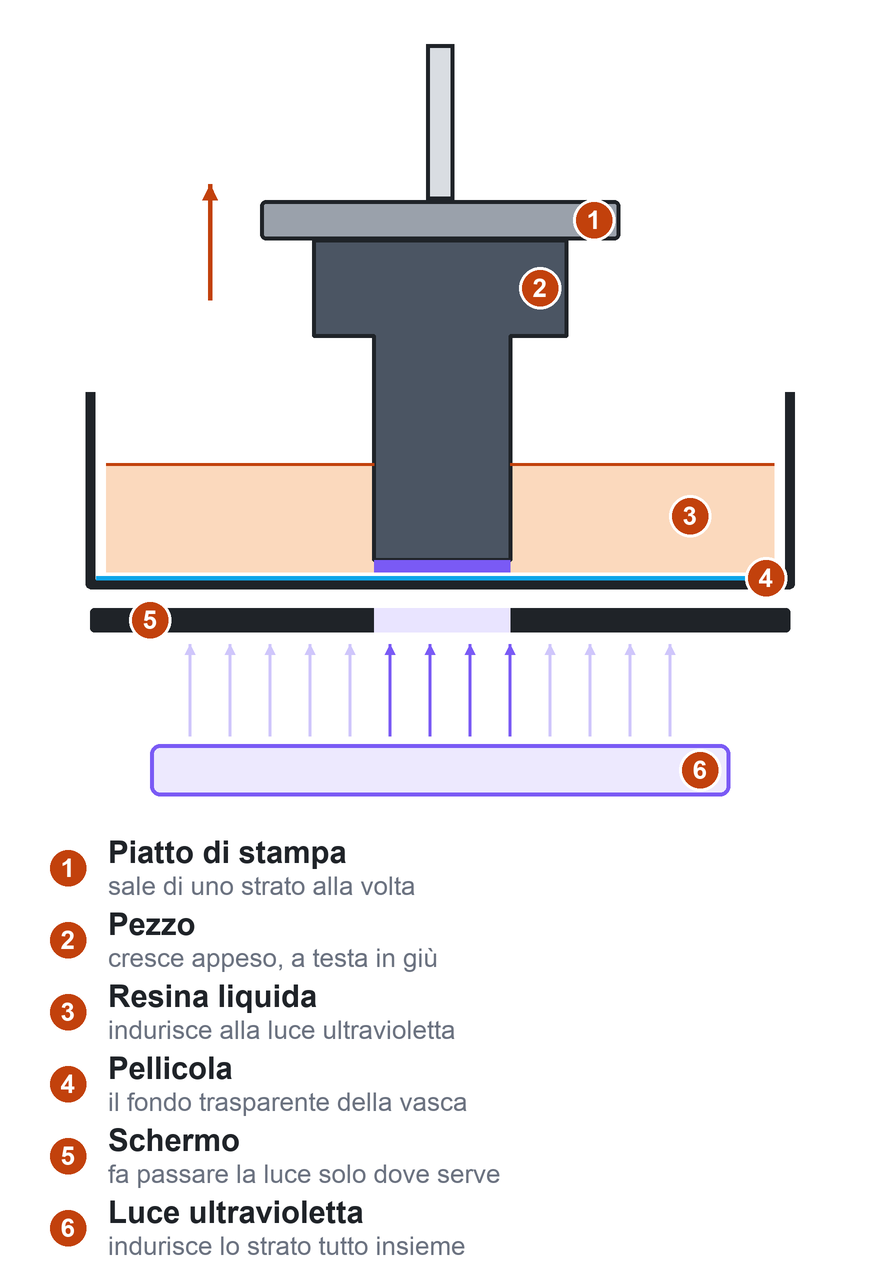
Da qui viene una caratteristica utile: il tempo di stampa dipende dall'altezza del pezzo, non da quanti pezzi ci sono sul piatto. Venti pezzi piccoli richiedono lo stesso tempo di uno solo, ed è il motivo per cui la resina si presta bene alle piccole serie.
La preparazione
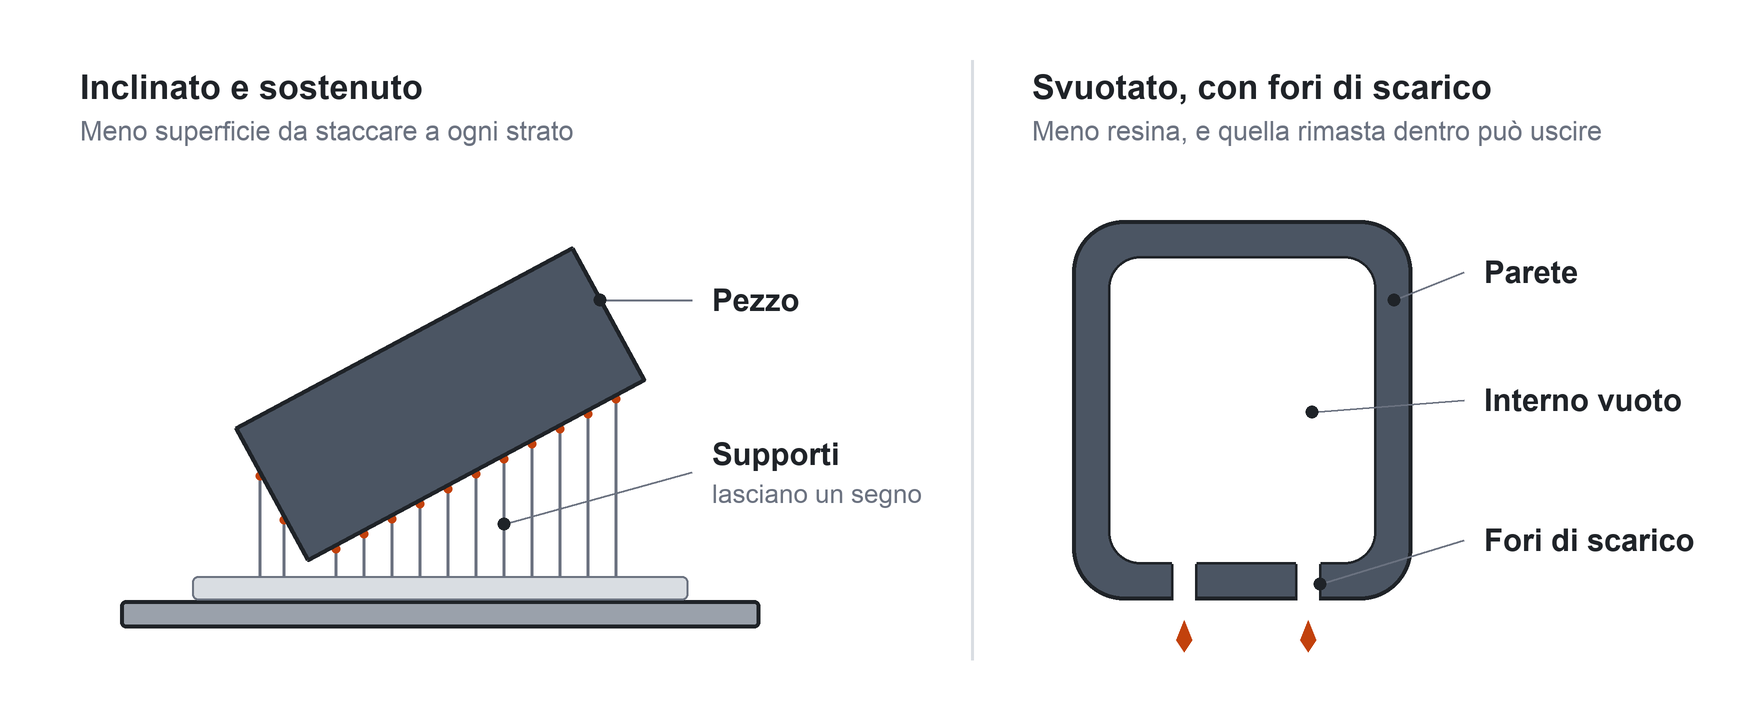
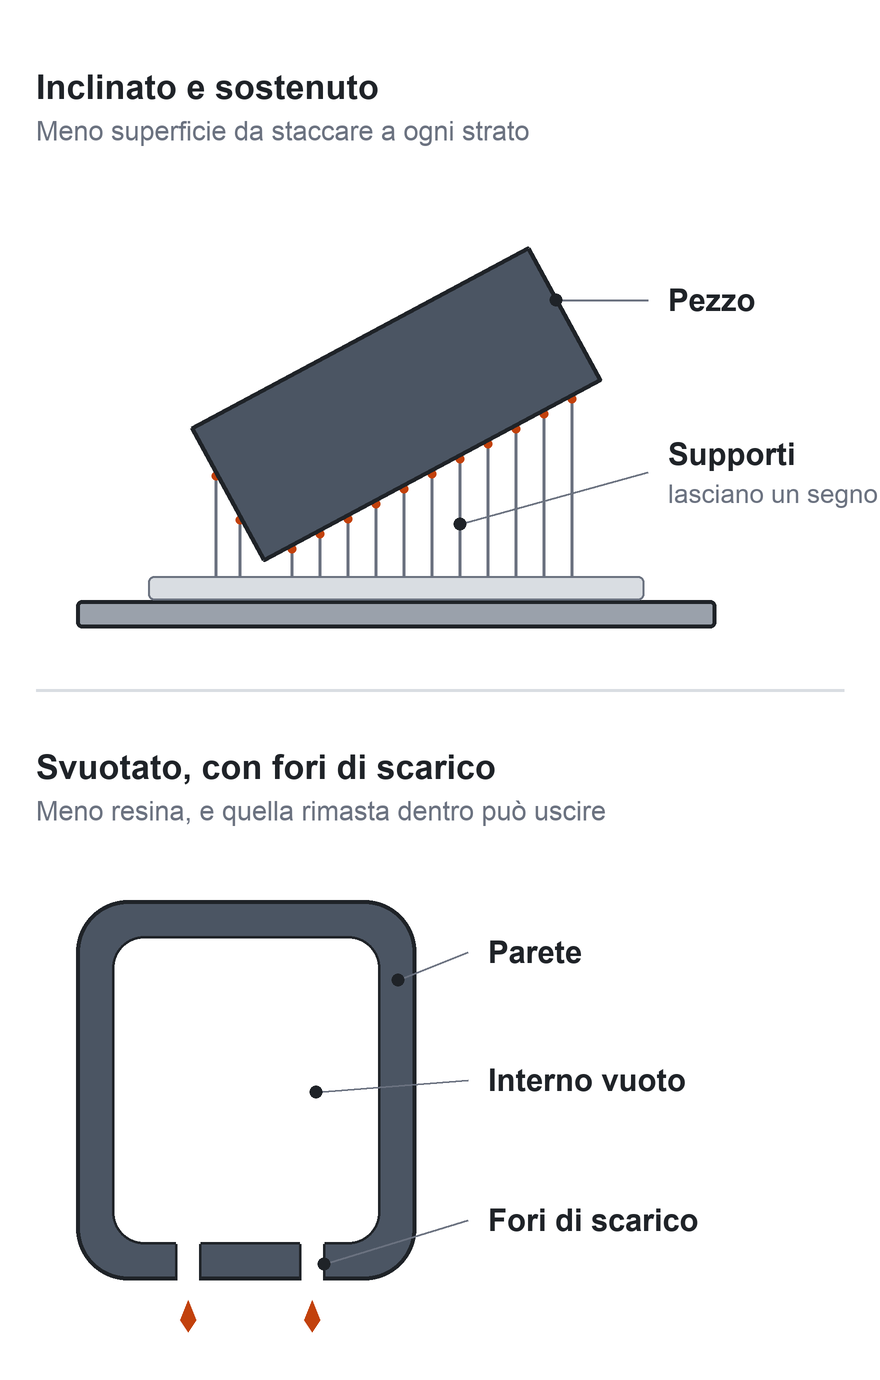
Anche qui tutto parte da un modello 3D, e chi non lo ha deve farlo disegnare. Il pezzo va poi preparato in modo diverso rispetto al filamento. Di solito lo si inclina, per ridurre la superficie che a ogni strato si stacca dalla pellicola, e lo si sostiene con una serie di supporti sottili, messi dove si noteranno meno perché ciascuno lascia un piccolo segno. I pezzi massicci si svuotano, per consumare meno resina e ridurre le forze in gioco, e in quel caso servono fori di scarico da cui far uscire la resina rimasta all'interno. Ogni resina ha infine i suoi tempi di esposizione, da regolare per materiale e per macchina.
Il lavoro dopo la stampa
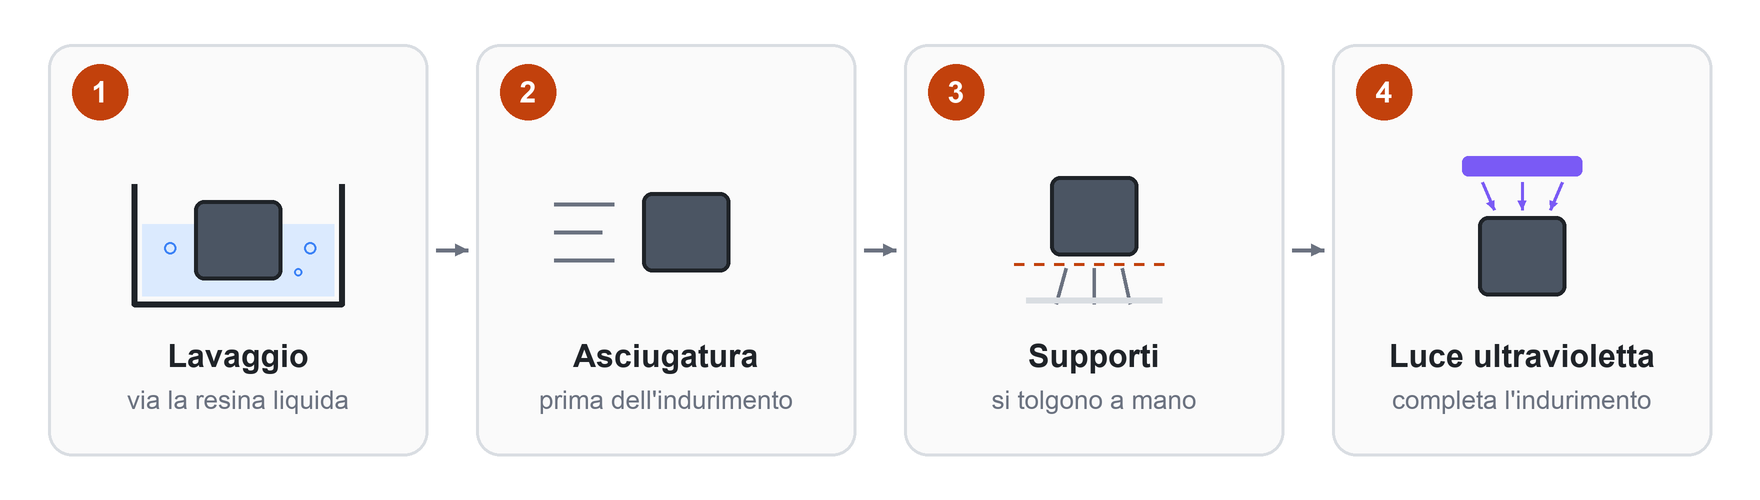
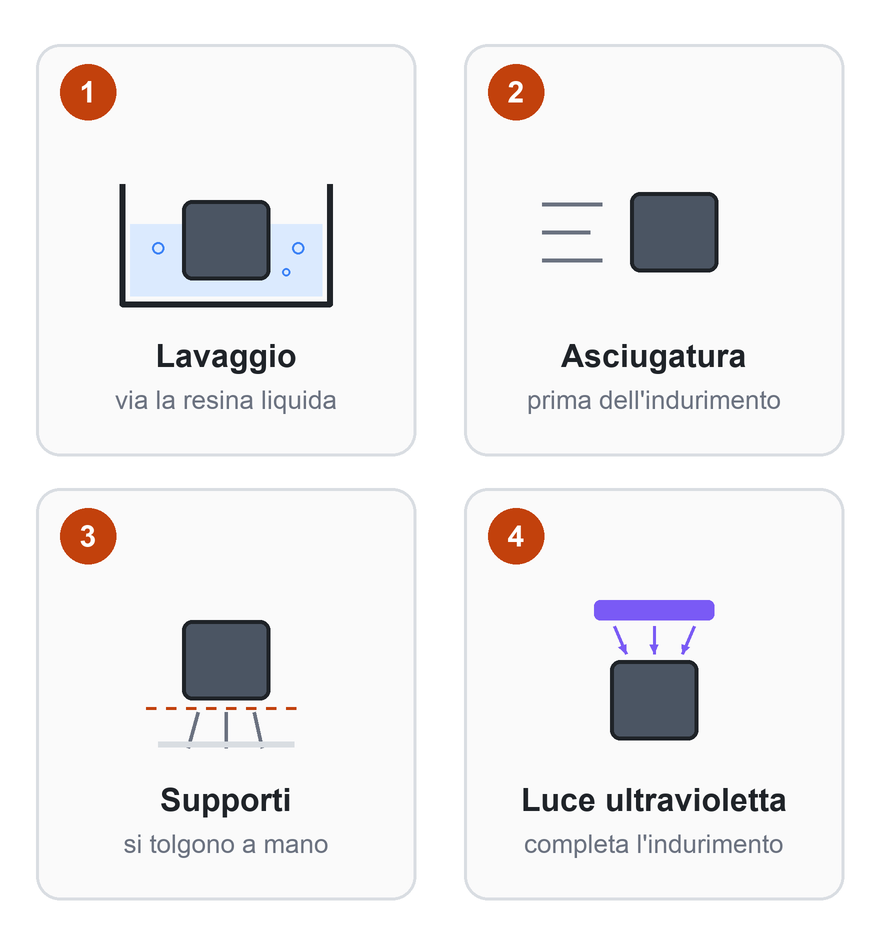
Il pezzo che esce dalla macchina non è finito. È coperto di resina liquida e non ha ancora le sue caratteristiche definitive. Va lavato, in alcol isopropilico o in acqua secondo il tipo di resina, asciugato, liberato dai supporti e infine esposto alla luce ultravioletta per completare l'indurimento. Quest'ultimo passaggio non è un dettaglio: resistenza e tenuta al calore dipendono da come viene fatto, e sia un indurimento scarso sia uno eccessivo peggiorano il risultato. Seguono, quando servono, la carteggiatura dei segni dei supporti, il fondo e la verniciatura.
La resina liquida va trattata con attenzione. Può provocare allergie da contatto, per cui si lavora con i guanti e in un locale aerato, e sia la resina non indurita sia l'alcol usato per il lavaggio sono rifiuti da smaltire come tali, non da versare nello scarico. Queste precauzioni riguardano la resina liquida, non il pezzo lavato e indurito del tutto.
Cosa riesce bene
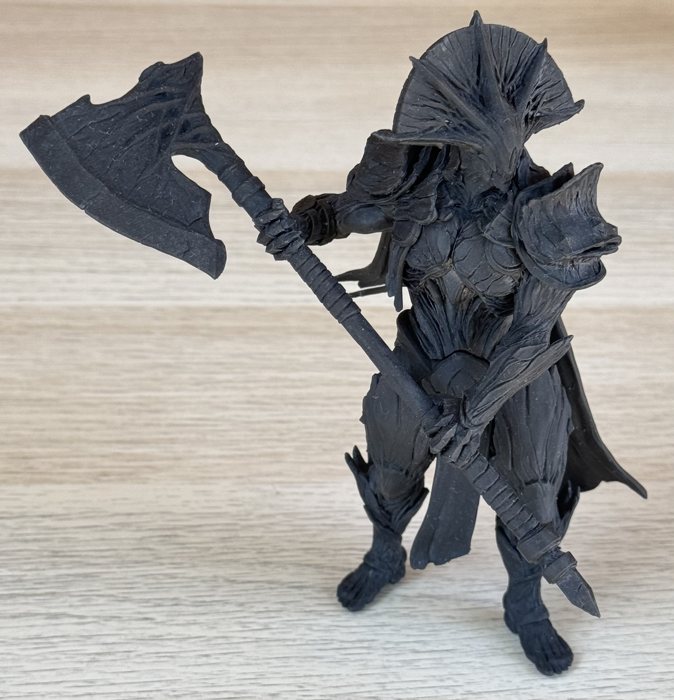
Il dettaglio, prima di tutto. Lo schermo lavora con punti di pochi centesimi di millimetro e gli strati sono altrettanto sottili: scritte minute, incisioni e superfici curve vengono nitide e lisce. È la tecnologia delle miniature e dei modellini, dei prototipi estetici da mostrare a un cliente, dei piccoli contenitori di precisione, dei modelli per l'oreficeria e degli originali da cui ricavare stampi in silicone.
I pezzi sono compatti, senza i piccoli vuoti tra uno strato e l'altro tipici del filamento, e per questo in genere tengono i liquidi. Sono anche più uniformi nelle varie direzioni, pur con differenze che dipendono dall'orientamento e dall'indurimento finale. Quanto alla precisione, le misure indipendenti fatte su macchine da banco parlano di scostamenti nell'ordine di uno o due decimi di millimetro sul pezzo intero: i pochi centesimi dichiarati da alcuni produttori non trovano conferma in quelle misure.
Esistono resine per usi diversi: standard per i modelli, più tenaci per i pezzi che devono sopportare qualche sforzo, flessibili, resistenti alle alte temperature, calcinabili per la fusione a cera persa, per modelli dentali. Le resine trasparenti escono traslucide: per una trasparenza vera servono una lucidatura accurata o una vernice trasparente.
Dove si ferma
Le resine sono rigide, ma più fragili delle plastiche a filamento: sopportano male urti, flessioni ripetute e carichi che durano nel tempo. Le resine tenaci riducono la differenza senza annullarla, e per un gancio, una staffa o un pezzo che lavora sotto sforzo la stampa a filamento resta la scelta migliore.
Soffrono poi il sole e il calore. Con i raggi ultravioletti ingialliscono e diventano più fragili, perciò non sono adatte a restare all'aperto. Le resine di uso generale cominciano a cedere tra 50 e 70 °C, secondo le schede dei produttori; quelle per alte temperature superano i 200 °C, ma sono le più fragili di tutte.
Le dimensioni sono più contenute di quelle possibili con il filamento, e il materiale costa di più. Nessun pezzo in resina è adatto al contatto con gli alimenti. E una resina biocompatibile non basta a fare un dispositivo medico: i suoi test valgono solo se l'intero procedimento, dalla stampa all'indurimento, segue quello validato dal produttore, e chi realizza il dispositivo ne risponde come fabbricante.
Resina o filamento
La scelta dipende da cosa deve fare il pezzo. Se deve essere bello, liscio e ricco di particolari, la resina è la strada giusta. Se deve reggere sforzi, stare all'aperto, sopportare il caldo o costare poco, è meglio il filamento. A volte servono entrambe: il prototipo estetico in resina, il pezzo funzionale a filamento.
Nel nostro laboratorio lavoriamo con tutte e due le tecnologie su pezzi piccoli e medi, dal prototipo singolo alla serie. Basta dirci a cosa serve il pezzo: tecnologia e materiale li scegliamo insieme.