Stampa 3D a filamento: come funziona davvero, cosa si può fare e cosa no
Una stampante 3D non fa tutto da sola: tra la richiesta e il pezzo finito ci sono un modello da disegnare, scelte da fare e ore di macchina. Come funziona la stampa a filamento, cosa riesce bene e dove si ferma.
«Mi serve questo pezzo, me lo stampate?» È la richiesta che riceviamo più spesso, e quasi sempre sottintende che basti premere un tasto. La stampante esegue, ma prima qualcuno deve disegnare il pezzo, decidere come orientarlo, scegliere il materiale e mettere in conto che la prima stampa potrebbe non essere quella buona. Saperlo aiuta a chiedere la cosa giusta e a capire tempi e costi.
Come funziona
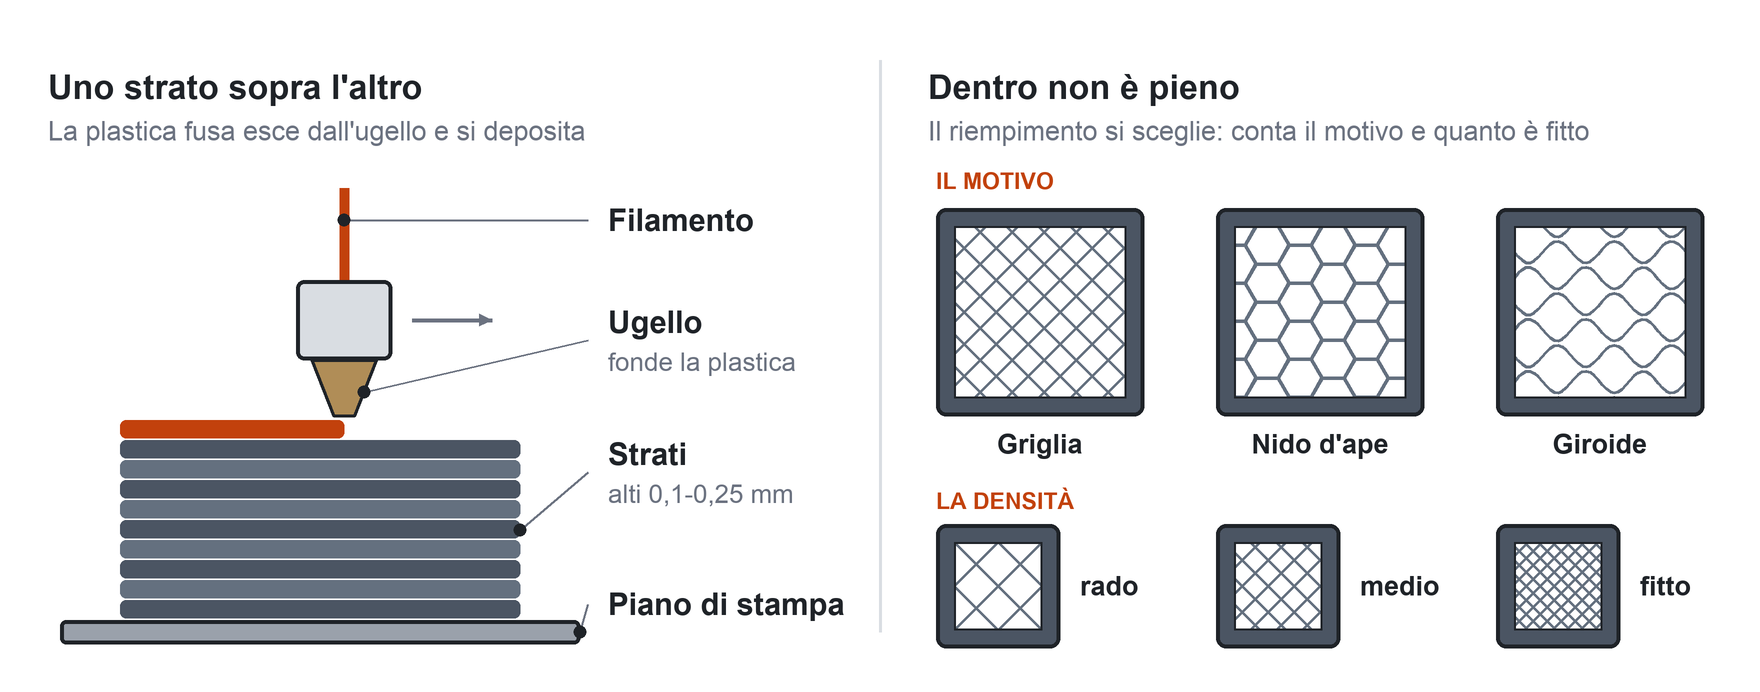
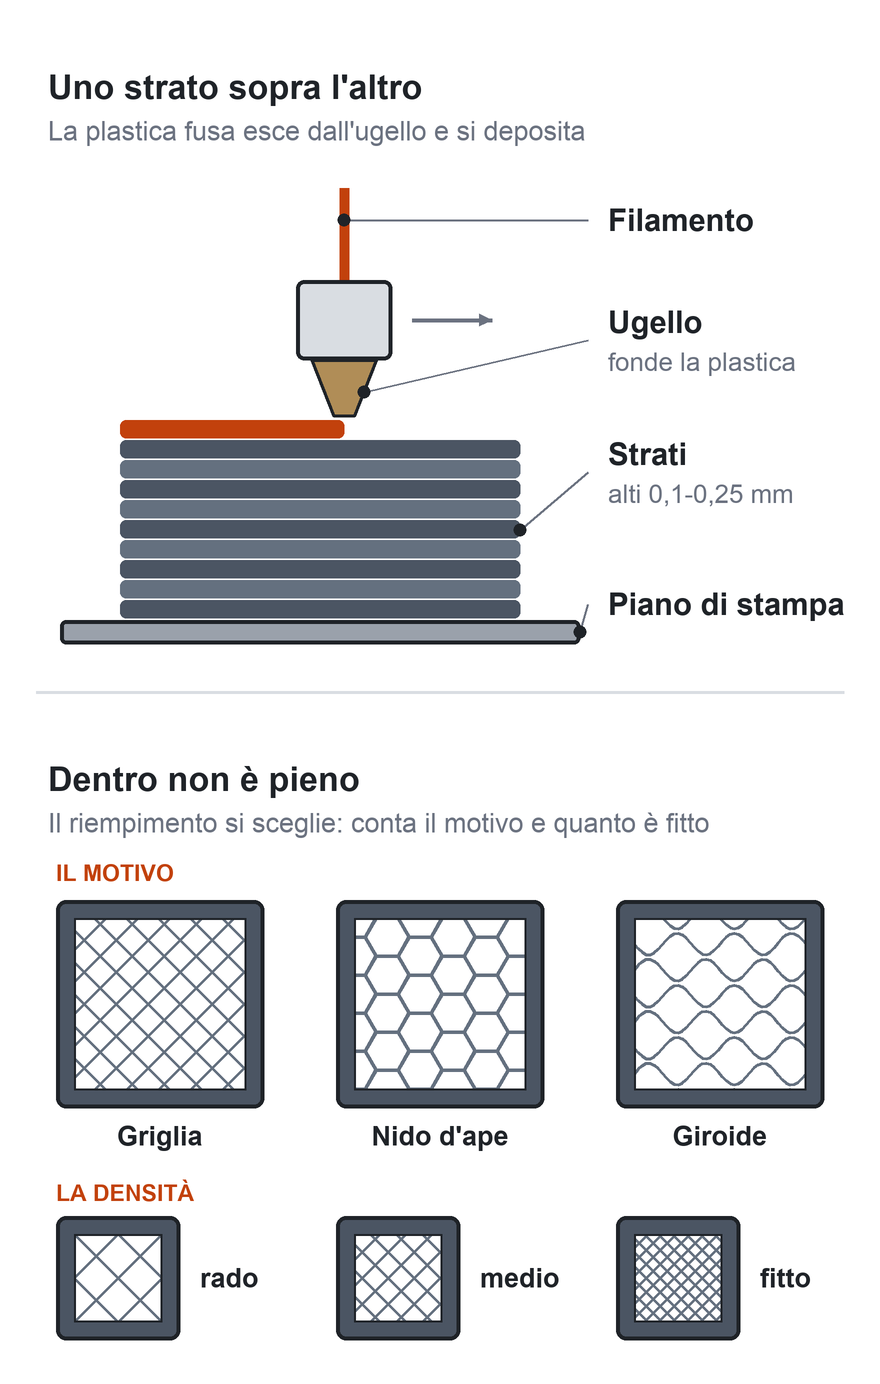
FDM è la sigla della stampa a filamento: un filo di plastica viene fuso da un ugello e depositato in strati sottili, uno sopra l'altro, finché il pezzo è completo. L'ugello più usato ha un foro di 0,4 mm e ogni strato è alto, di solito, tra uno e due decimi e mezzo di millimetro: strati più sottili danno superfici migliori, strati più alti fanno finire prima.
Il pezzo non è pieno. Ha un guscio esterno compatto e, all'interno, un riempimento che si sceglie caso per caso. Conta quanto è fitto, ma anche il motivo con cui è disegnato: griglia, nido d'ape, giroide e altri, a parità di materiale, non danno la stessa resistenza e non reggono gli sforzi nelle stesse direzioni.
Prima di tutto serve un modello 3D
La stampante lavora su un file tridimensionale, nei formati STL, 3MF o STEP. Chi ha già il disegno CAD parte da lì. Chi ha solo uno schizzo, una foto o un pezzo rotto ha bisogno di un passaggio in più: il pezzo va misurato e ridisegnato, e questo lavoro spesso pesa più della stampa.
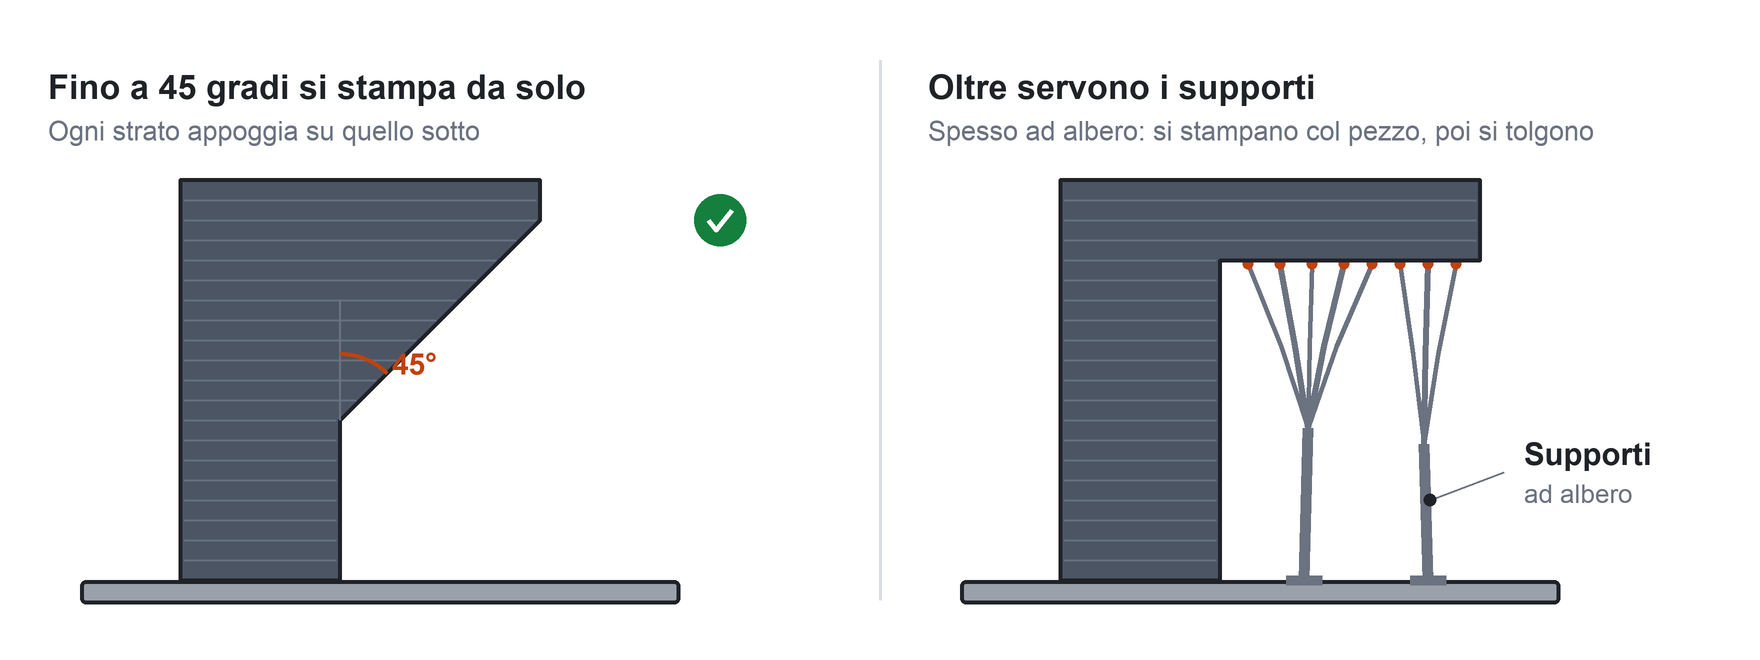
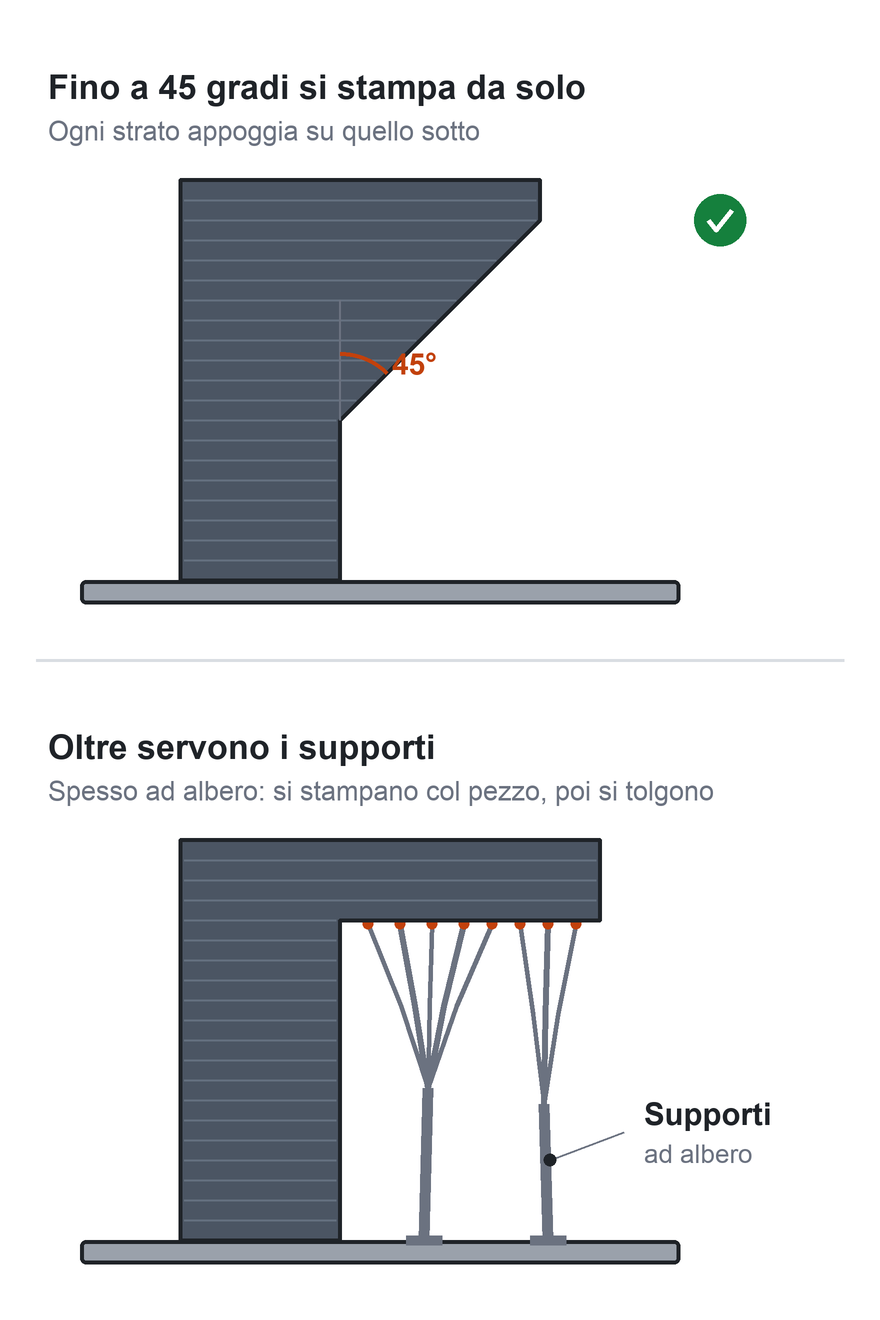
Il disegno va poi pensato per questa tecnologia. Le pareti non dovrebbero scendere sotto il millimetro circa. Le parti a sbalzo inclinate oltre i 45 gradi hanno bisogno di supporti. I fori piccoli escono un po' più stretti del disegno, e i pezzi che devono incastrarsi vanno progettati con qualche decimo di millimetro di gioco. Un pezzo nato per lo stampaggio a iniezione o per la fresatura quasi sempre va adattato.
La preparazione decide resistenza, aspetto e tempi
Il modello passa in un programma che lo taglia in strati e calcola il percorso dell'ugello. Qui si fanno le scelte che contano: come orientare il pezzo sul piano, dove mettere i supporti, quante pareti, quale riempimento e quanto fitto.
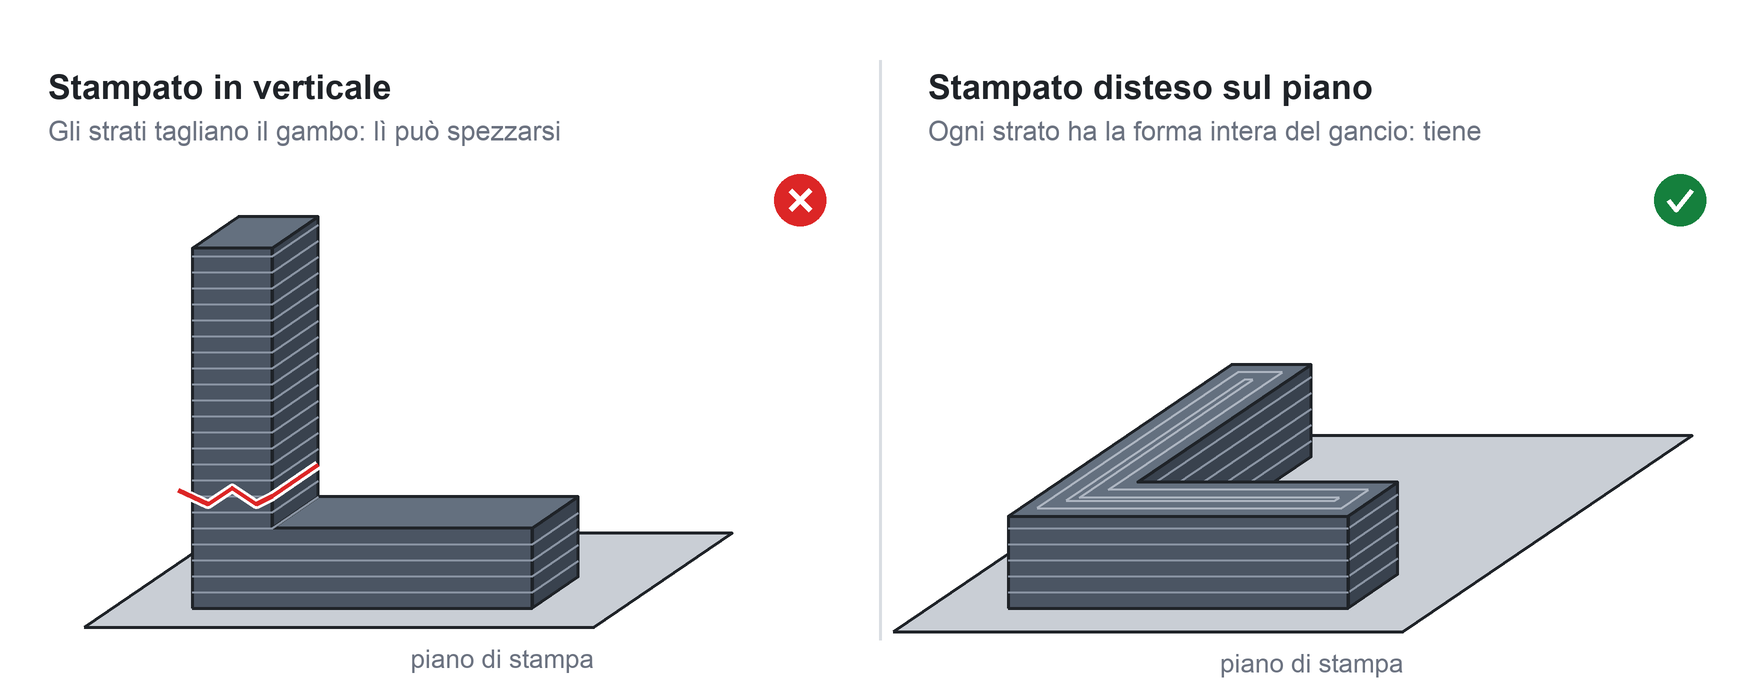
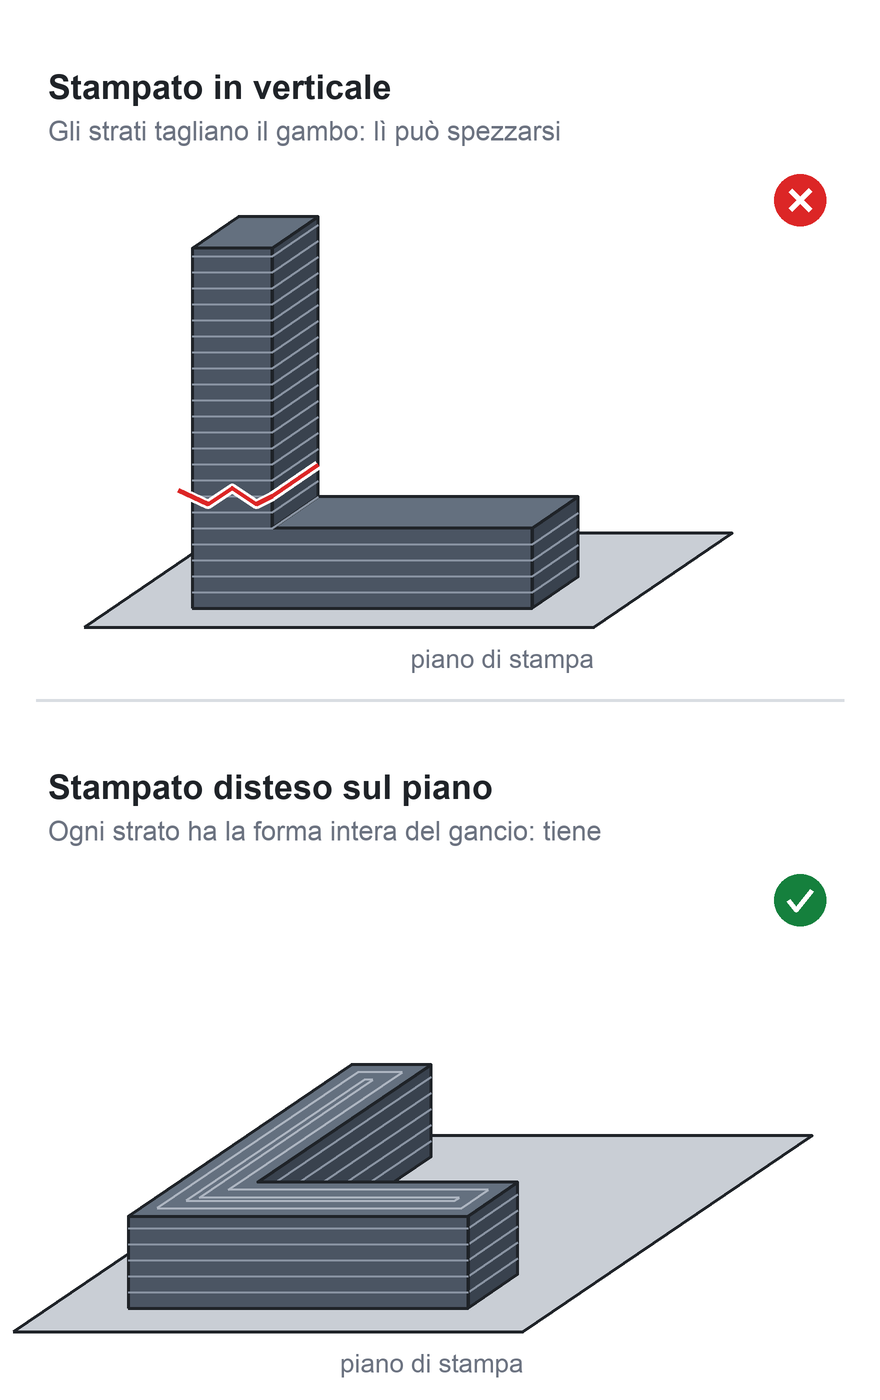
L'orientamento è la più importante. Un pezzo stampato a strati è più debole tra uno strato e l'altro che lungo lo strato: secondo le prove pubblicate da produttori e laboratori, in quella direzione regge a trazione tra il 40 e il 75% e sopporta gli urti molto meno. Un gancio stampato in verticale può spezzarsi dove lo stesso gancio, stampato disteso sul piano, tiene senza problemi.
Stampa e finitura
Un pezzo piccolo richiede da mezz'ora a qualche ora, uno più voluminoso può occupare la macchina per una notte. Le stampanti di oggi sono molto più veloci e affidabili di quelle di qualche anno fa: livellano il piano da sole, compensano le vibrazioni, si accorgono se il filamento finisce. Una stampa può comunque fallire, perché il primo strato non aderisce o perché il pezzo si imbarca raffreddandosi, e allora si ricomincia. Alcuni materiali vanno anche asciugati prima dell'uso: il nylon, per esempio, assorbe l'umidità dell'aria e, se viene stampato umido, dà pezzi molto meno resistenti.
A stampa finita si tolgono i supporti, che lasciano un segno dove toccavano il pezzo. Poi, se serve, si carteggia, si vernicia, si inseriscono a caldo boccole filettate in ottone per le viti, si incollano tra loro le parti di un pezzo stampato in più sezioni.
I materiali: uno per ogni uso
La scelta del filamento conta quanto il disegno. Le temperature che seguono vengono dalle schede tecniche dei produttori di filamento: cambiano da una marca all'altra e indicano quando il materiale comincia a cedere sotto carico, non la temperatura a cui il pezzo può lavorare tutto il giorno.
Il PLA è il materiale dei prototipi e dei modelli: preciso, economico, disponibile in molti colori e finiture. Si ammorbidisce però già tra 55 e 60 °C, quindi in un'auto al sole si deforma, e non regge all'aperto. Il PETG è più tenace e arriva intorno ai 70 °C: è la scelta abituale per supporti, staffe e pezzi funzionali. Il PCTG gli somiglia, ma resiste molto meglio agli urti.
ABS e ASA arrivano a 90-100 °C e sopportano gli sforzi meccanici. L'ASA in più resiste ai raggi UV e alle intemperie, ed è il materiale per ciò che resta all'esterno; l'ABS al sole ingiallisce. Il policarbonato supera i 110 °C ed è tra i più tenaci, ma anche tra i più difficili da stampare. Il TPU è una gomma: serve per guarnizioni, paracolpi, piedini.
Per i pezzi più sollecitati ci sono i materiali caricati con fibra di carbonio o di vetro. Nylon e PET rinforzati sono rigidi, stabili e reggono, secondo il tipo, da 130 a oltre 200 °C; richiedono però ugelli in acciaio temprato, una macchina chiusa e filamento ben asciutto. La fibra aggiunta al PLA o al PETG li rende più rigidi e dà una superficie opaca che nasconde gli strati, ma non ne aumenta la resistenza al calore.
Cosa riesce bene
La stampa a filamento dà il meglio sui pezzi funzionali: staffe, supporti, coperchi, contenitori per l'elettronica, dime e attrezzi per il montaggio, ricambi che non si trovano più. Il prototipo è il suo terreno naturale, perché tra una versione e la successiva passano ore, non settimane, e modificare il disegno non costa uno stampo nuovo.
Lo stesso vale per le serie. Senza stampo, dieci pezzi o trecento costano ciascuno più o meno lo stesso, e si possono produrre man mano che servono, cambiando un dettaglio tra un lotto e l'altro. Le foto mostrano un lavoro di questo tipo: 110 modellini, ciascuno fatto di più pezzi stampati in serie, verniciati dove serviva e poi assemblati.
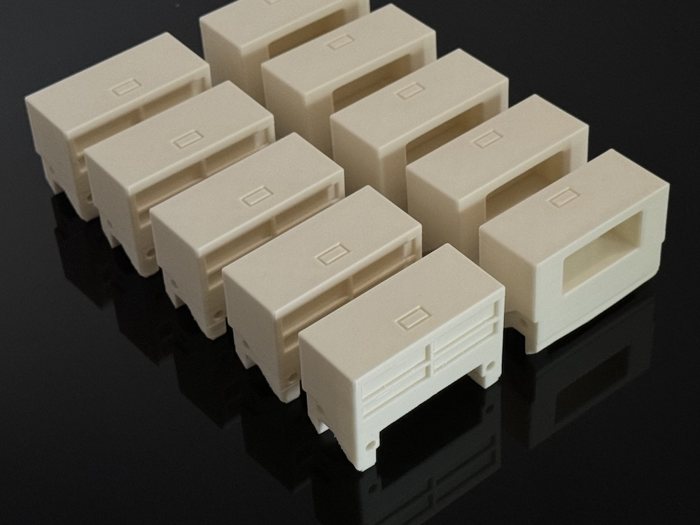
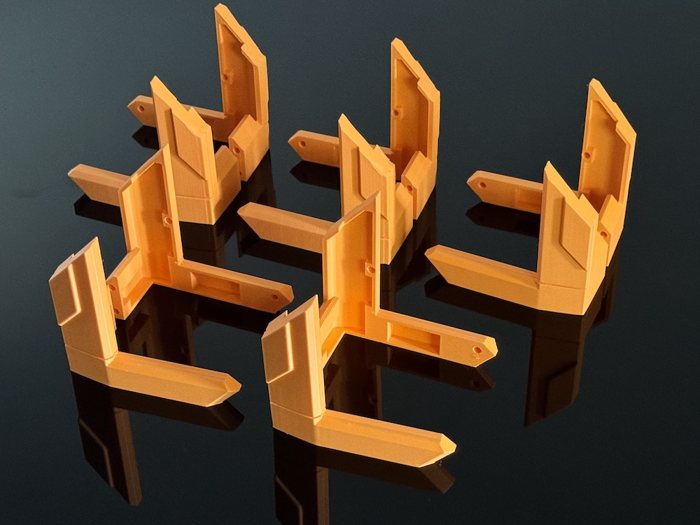
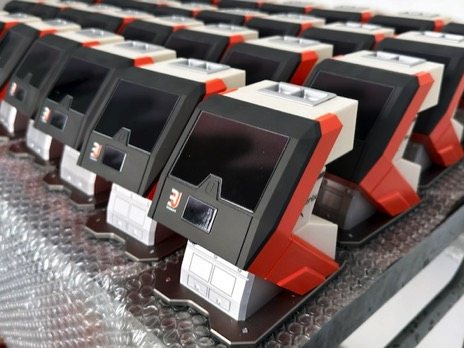
Su un pezzo piccolo, con una macchina ben tarata e un materiale stabile, la precisione è nell'ordine di uno o due decimi di millimetro. Si stampa anche a più colori, per loghi, scritte e indicazioni in rilievo; ogni cambio di colore però allunga i tempi e scarta materiale.
Dove si ferma
Gli strati si vedono e si sentono al tatto: una superficie liscia come quella di un pezzo stampato a iniezione si ottiene solo con carteggiatura e verniciatura. I dettagli più fini di mezzo millimetro si perdono, perché il limite è il diametro dell'ugello: per miniature, gioielli e particolari minuti è più adatta la stampa a resina. I filamenti trasparenti danno pezzi traslucidi, non limpidi come il vetro.
Un pezzo stampato non è a tenuta stagna per sua natura. Con impostazioni dedicate o una sigillatura può contenere acqua, ma non va considerato adatto a lavorare in pressione. Non è nemmeno adatto al contatto con gli alimenti: tra gli strati restano solchi che non si riescono a pulire, e gli stessi produttori di filamento lo sconsigliano.
C'è infine un limite economico. Il costo per pezzo resta quasi uguale al crescere della quantità, mentre con lo stampaggio a iniezione, pagato lo stampo, scende molto. Il punto in cui conviene passare allo stampo dipende dal pezzo: le stime pubblicate vanno da qualche centinaio a circa duemila pezzi.
Cosa facciamo noi
Nel nostro laboratorio non stampiamo pezzi di grandi dimensioni. Siamo specializzati nella prototipazione rapida di pezzi piccoli e medi e nelle produzioni in serie, con i materiali descritti sopra. Si può partire da un file già pronto, da un disegno quotato o dal pezzo da riprodurre: guardiamo insieme a cosa deve servire, e da lì scegliamo materiale e orientamento. Quando la stampa a filamento non è la strada giusta, lo diciamo prima di cominciare.