Altezza dello strato, pareti e riempimento: che cosa decide qualità, tempo e robustezza
Lo stesso file, stampato con lo stesso materiale, può dare un pezzo liscio o rigato, pronto in un'ora o in tre, robusto o fragile. Dipende da tre scelte che si fanno prima di avviare la stampa.
Tra il modello tridimensionale e la stampante c'è un passaggio che chi ordina un pezzo non vede. Il modello entra in un programma che lo taglia in strati e calcola il percorso dell'ugello, cioè del foro da cui esce la plastica fusa: ne abbiamo parlato spiegando come funziona la stampa a filamento. In quel programma si impostano decine di valori, ma tre contano più degli altri.
Per spiegarli seguiamo le guide alle impostazioni di stampa di Polymaker, un produttore di filamenti, a partire da quella sull'altezza dello strato. I valori citati sono i suoi: altri produttori e altri programmi ne indicano di leggermente diversi.
L'altezza dello strato: dettaglio contro tempo
È lo spessore di ogni passata, ed è la scelta che pesa di più su aspetto e durata. Il conto è semplice: con strati da 0,1 mm servono il triplo degli strati rispetto a 0,3 mm, e a parità di ugello e di velocità il tempo di stampa triplica.
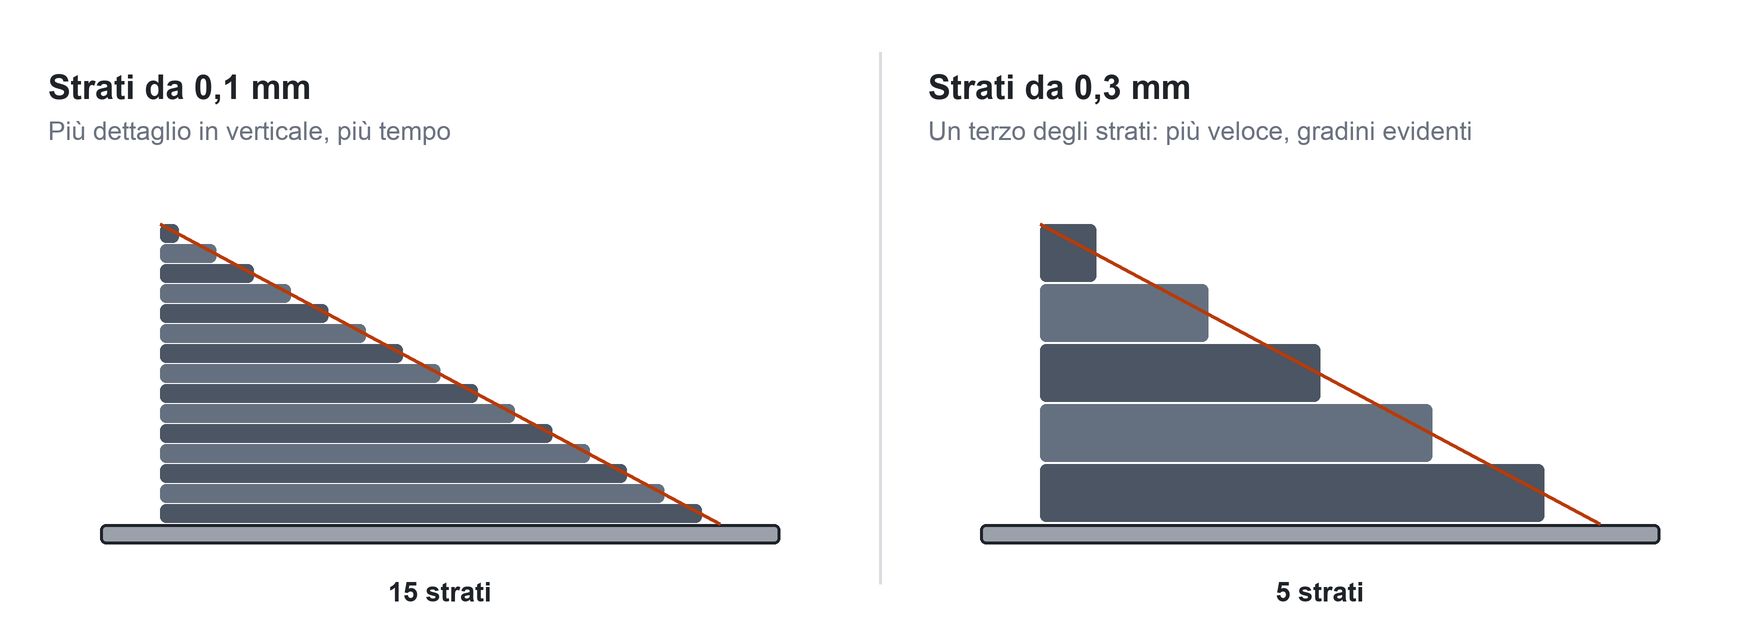
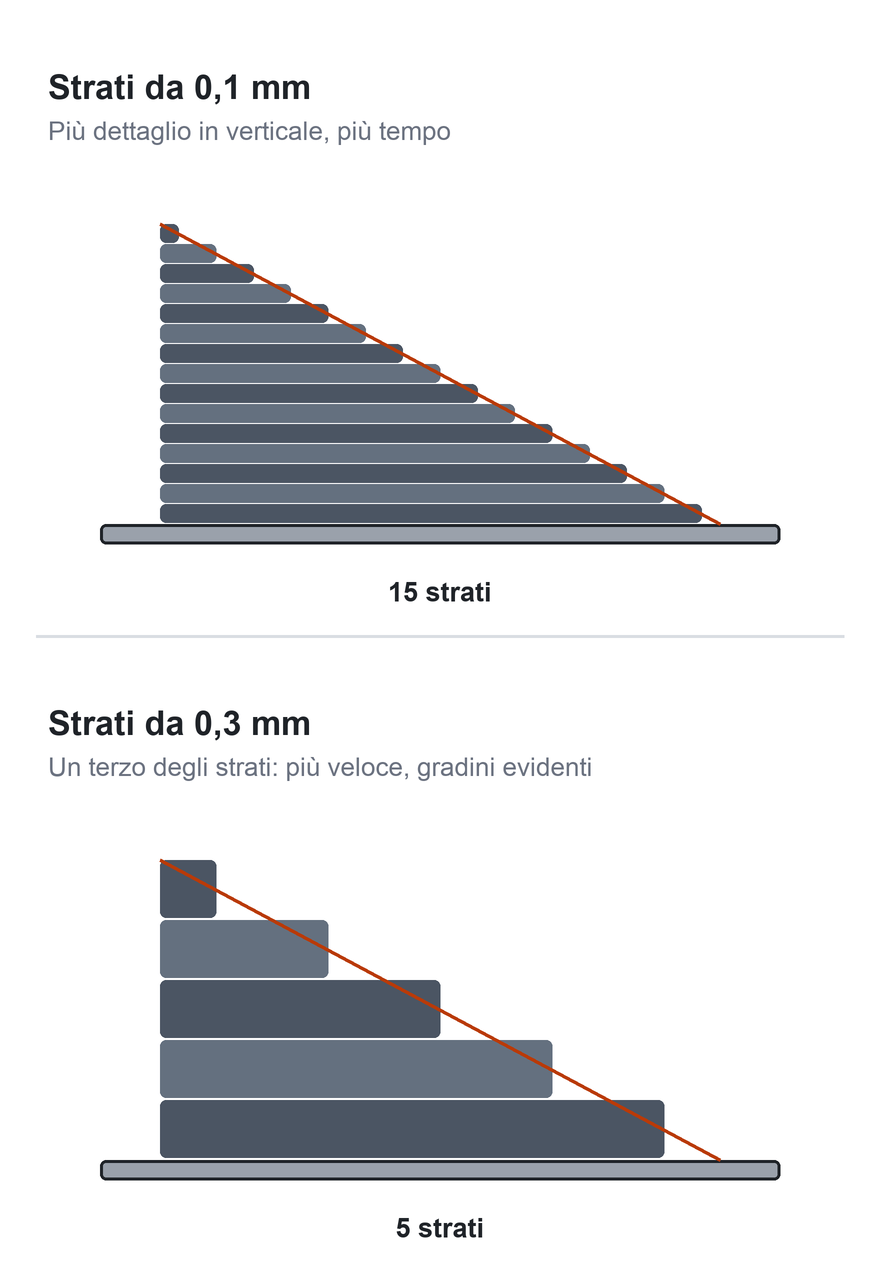
Strati più alti fanno finire prima, ma tolgono dettaglio in verticale: sulle superfici inclinate e sulle curve i gradini si vedono di più. Strati più sottili danno superfici migliori e costano tempo. C'è anche un limite fisico: secondo il produttore si lavora in modo affidabile tra un quarto e tre quarti del diametro dell'ugello, quindi tra 0,1 e 0,3 mm con un ugello da 0,4 mm.
Il tempo, poi, non è solo un costo. Una stampa più lunga resta esposta più a lungo agli imprevisti, osserva la guida, e ha quindi più occasioni di fallire.
Le pareti: da qui viene la robustezza
Le pareti sono i contorni che l'ugello traccia lungo il perimetro di ogni strato, e formano il guscio del pezzo. Il loro spessore è un multiplo della larghezza della passata: con un ugello da 0,4 mm due pareti fanno 0,8 mm, tre ne fanno 1,2.
Chi vuole un pezzo più robusto pensa di solito al riempimento, ma secondo la guida sulle pareti conviene partire da queste: a parità di materiale usato, le pareti danno spesso più resistenza del riempimento. La guida indica due o tre pareti come minimo per una stampa comune, anche per evitare che il disegno del riempimento si intraveda in superficie, e tre o quattro per i pezzi funzionali.
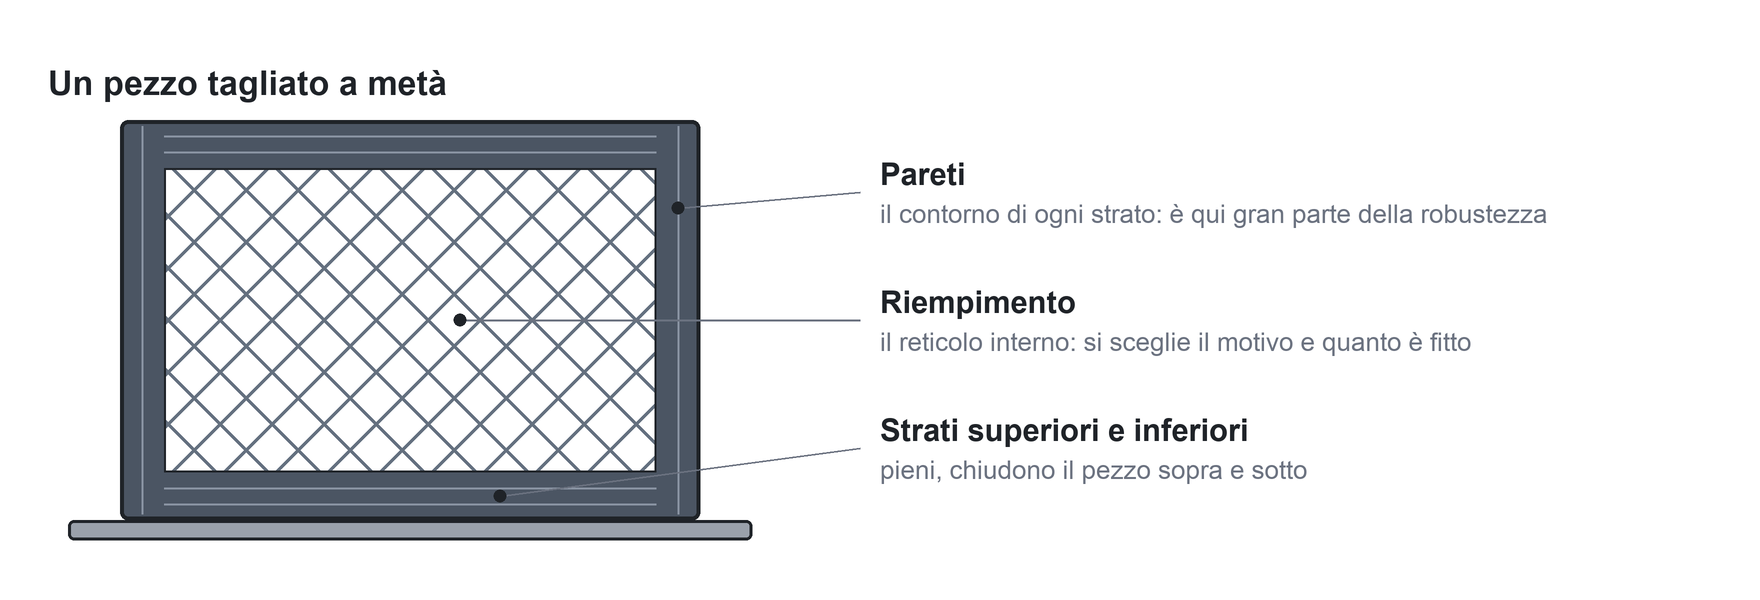
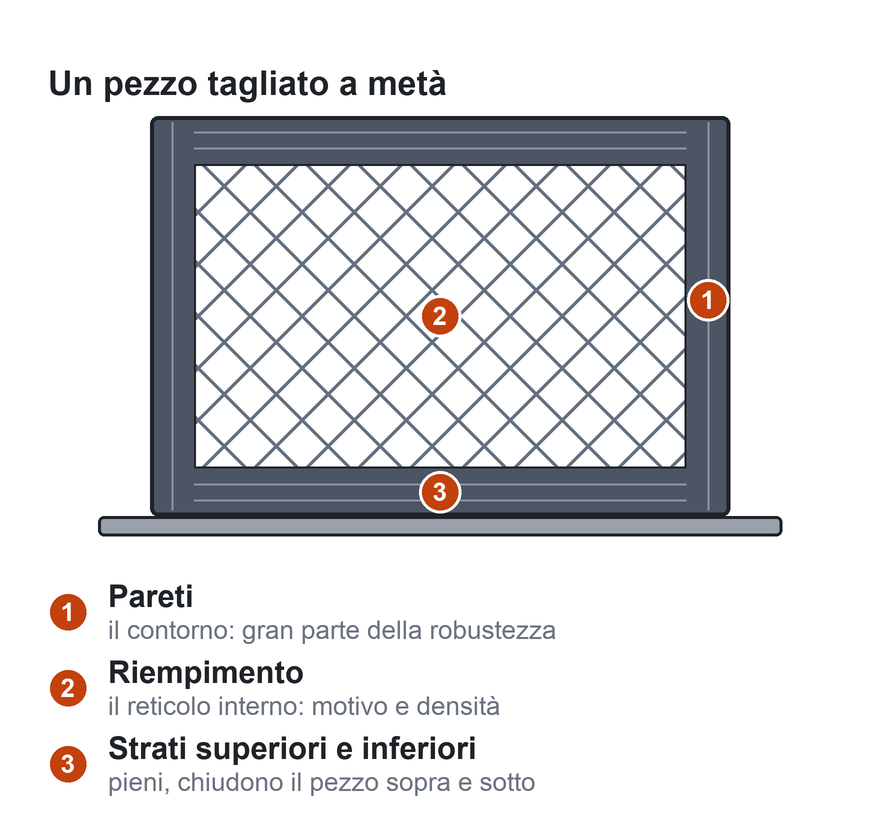
Lo stesso vale in verticale. Sopra e sotto, il pezzo è chiuso da alcuni strati completamente pieni, che fanno da ponte sopra il riempimento. Se sono troppo pochi, la faccia superiore resta segnata da piccoli avvallamenti.
Il riempimento: quanto e come
All'interno il pezzo non è pieno: c'è un reticolo che riduce peso, materiale e tempo. La guida sul riempimento dà come riferimento una densità tra l'8 e il 15% per oggetti decorativi e prototipi, tra il 20 e il 40% per le parti funzionali e intorno al 50% per i pezzi più sollecitati. Oltre quella soglia, avverte, la resistenza cresce di rado in modo significativo, mentre tempo e materiale continuano ad aumentare.
Conta anche il motivo. La griglia è veloce da stampare e dà una resistenza media; il giroide, fatto di linee ondulate, resiste in modo uniforme in tutte le direzioni ma richiede più tempo. In un oggetto dalle pareti sottili, invece, il riempimento incide poco: lì lavora il guscio.
Tre scelte, e una quarta
Qualità, tempo e robustezza non si ottengono tutte insieme al massimo: strati sottili allungano la stampa, più pareti e più riempimento consumano materiale e ore. Si decide in base a ciò che il pezzo deve fare. E resta l'orientamento sul piano: un pezzo stampato a strati è più debole tra uno strato e l'altro, quindi va disposto in modo che gli sforzi corrano lungo gli strati. Infine c'è la scelta del materiale.
Cosa facciamo noi
Orientamento del pezzo e preparazione degli strati fanno parte del nostro lavoro: chi ci affida una stampa non deve impostare nulla. Ci serve però sapere a che cosa serve il pezzo. Un modello da esposizione e una staffa che deve reggere un peso partono dallo stesso tipo di file e chiedono impostazioni opposte. Nel nostro laboratorio non stampiamo pezzi di grandi dimensioni: ci occupiamo di prototipazione rapida e di produzioni in serie, e in una serie queste scelte, ripetute su ogni pezzo, pesano su tempi e costi.
Fonti: Polymaker, guide alle impostazioni di stampa: Quality (Layer Height), Shell Walls, Top/Bottom Layers, Infill, Print Orientation Affects Strength. Pagine consultate il 5 ottobre 2026.